Оглавление
- Почему автомобильной штамповке нужен NC-сервоподатчик
- Типичные автомобильные детали, производимые с помощью автомобильного штамповочного податчика
- Как настроить автомобильный штамповочный податчик для автодеталей
- Фактор робота: от подачи к полной автоматизации
- Обработка HSS: что меняется
- Опыт Jingcui в автомобильной промышленности
- Часто задаваемые вопросы
- Поставляете штампованные детали в автомобильную промышленность?
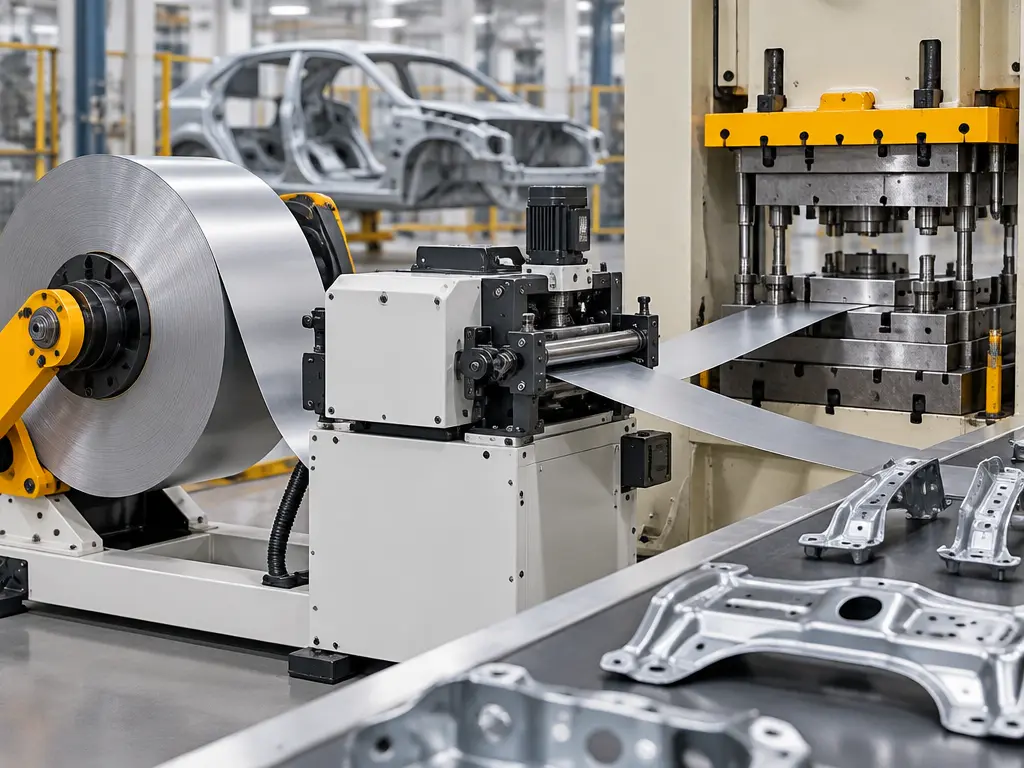
Если вы поставляете штампованные детали в автомобильную промышленность, вы уже знаете, что планка выше. Допуски жёстче, прослеживаемость важна, и аудиторская команда вашего клиента проверит всё — включая ваше питающее оборудование. Именно поэтому автомобильный штамповочный податчик имеет значение.
An автомобильный штамповочный податчик стал стандартом по одной простой причине: механические и пневматические податчики не могут стабильно обеспечивать точность и повторяемость, которые требуют поставщики Tier 1 и Tier 2 автопрома. Для справки о процессе формовки см. статью о штамповке в Википедии.
Почему автомобильной штамповке нужен NC-сервоподатчик
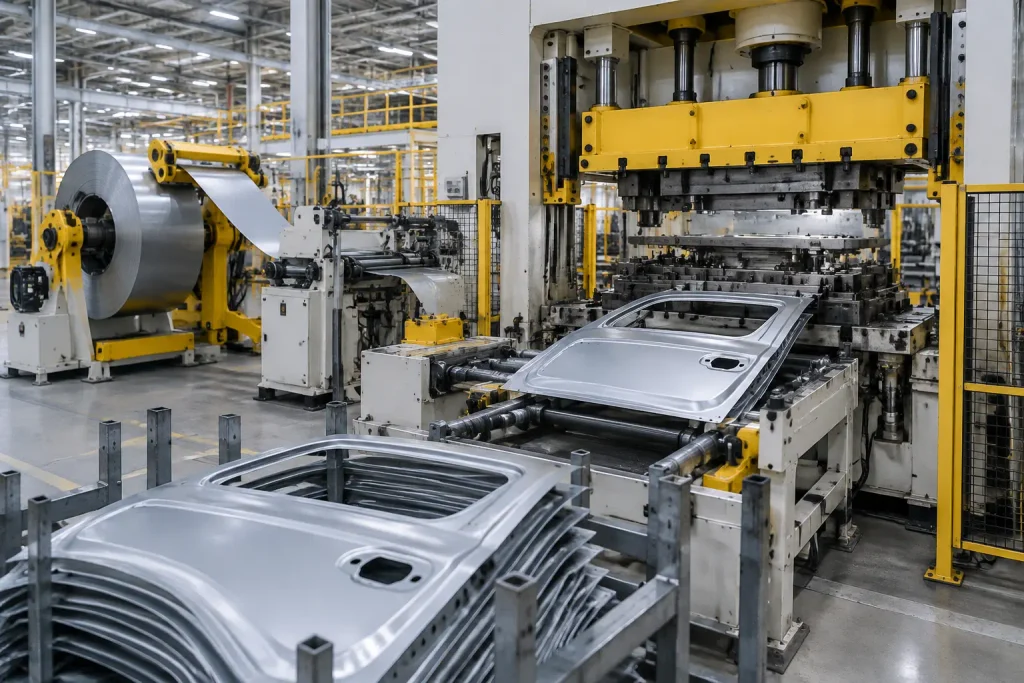
Три фактора делают автомобильную штамповку отличной от общей:
Более жёсткие допуски
Кронштейн рамы сиденья с допуском положения ±0,3 мм на монтажных отверстиях требует подачи полосы в пределах ±0,15 мм или лучше. Фактически, любое изменение длины подачи напрямую переходит в положение отверстия — и в забракованную партию.
Пневматические податчики, даже хорошо обслуживаемые, обычно дают ±0,5 мм в лучшем случае. Напротив, автомобильный штамповочный податчик с замкнутым контуром обратной связи энкодера стабильно держит ±0,15 мм на протяжении тысяч циклов.
Высокопрочная сталь (HSS) и современные материалы
Современные автомобили используют HSS, двухфазную сталь и алюминий для снижения веса при сохранении безопасности при столкновении. Эти материалы твёрже, пружинистее и требовательнее к питающему оборудованию. Следовательно, подающим роликам нужно большее усилие зажима, правильной машине — больше роликовых станций, а серводвигателю — больший крутящий момент, под всё это ваш автомобильный штамповочный податчик должен быть подобран по размеру.
Требования к прослеживаемости
Сертификация IATF 16949 — обязательная для поставщиков автопрома — требует мониторинга процесса и регистрации данных. NC-сервоподатчики с управлением ПЛК могут отслеживать счётчик подачи, историю аварий и смену рецептов, генерируя документацию, которую ищут аудиторы. Иными словами, грамотно выбранный автомобильный штамповочный податчик служит также записью о соответствии.
Типичные автомобильные детали, производимые с помощью автомобильного штамповочного податчика
| Деталь | Материал | Типичная толщина | Ключевая задача |
|---|---|---|---|
| Кронштейны рамы сиденья | HSS / двухфазная сталь | 1,2–2,5 мм | Жёсткие допуски положения отверстий |
| Компоненты дверных петель | Мягкая сталь | 2,0–4,5 мм | Выравнивание толстого материала |
| Опорные пластины тормозных колодок | Нержавеющая / покрытая сталь | 3,0–5,0 мм | Требуется большое усилие зажима |
| Кронштейны выхлопной системы | Нержавеющая сталь | 1,0–2,0 мм | Пружинистый материал, нуждается в прецизионном выравнивании |
| Кронштейны крепления двигателя | HSS | 2,0–4,0 мм | Высокопрочный материал, многоэтапная подача |
| Компоненты трансмиссии | Мягкая сталь / сплав | 1,5–3,0 мм | Сложные прогрессивные штампы, жёсткий шаг |
| Пластины усиления шасси | HSS / UHSS | 2,0–6,0 мм | Выравнивание тяжёлой плиты, широкий материал |
Каждая из этих деталей представляет разное сочетание ширины, толщины, прочности материала и шага. Следовательно, автомобильные линии подачи почти всегда конфигурируются индивидуально, а не с полки.
Как настроить автомобильный штамповочный податчик для автодеталей
1. Начните с марки материала
Предел текучести и предел прочности вашего материала напрямую определяют необходимое усилие выравнивания и давление зажима подающих роликов. Не указывайте просто «сталь» — предоставьте фактическую марку (например, DP590, DP980).
Инженерная команда Jingcui использует эти данные для расчёта прогиба роликов, требований к крутящему моменту двигателя и жёсткости рамы для каждого проекта.
2. Подберите правильную машину под самую сложную задачу
Если ваш производственный ассортимент включает и кронштейны воздуховодов кондиционера из мягкой стали 0,8 мм, и пластины шасси из HSS 3,5 мм, подбирайте правильную машину под HSS 3,5 мм. Иначе правильная машина, недотянутая по размеру для вашего самого требовательного материала, будет выдавать волнистую полосу, вызывающую смещение штампа. Иными словами, автомобильный штамповочный податчик должна соответствовать самой сложной задаче, а не средней.
Наш правильные машины для тяжёлых плит с конфигурацией из 11 роликов и поддержкой опорных роликов обрабатывают толщину до 6 мм в мягкой стали и 3,5 мм в HSS.
3. Согласуйте податчик со скоростью пресса и шагом
Прогрессивный штамп, работающий на 35 SPM с шагом 250 мм, нуждается в податчике, который может продвинуть 250 мм примерно за 0,8 секунды (с учётом времени выдержки пресса). Проверяйте кривую скорости податчика — а не только главный показатель — чтобы убедиться, что он соответствует вашей фактической рабочей точке. Смотрите наш категорию податчиков.
4. Планируйте смену рулонов
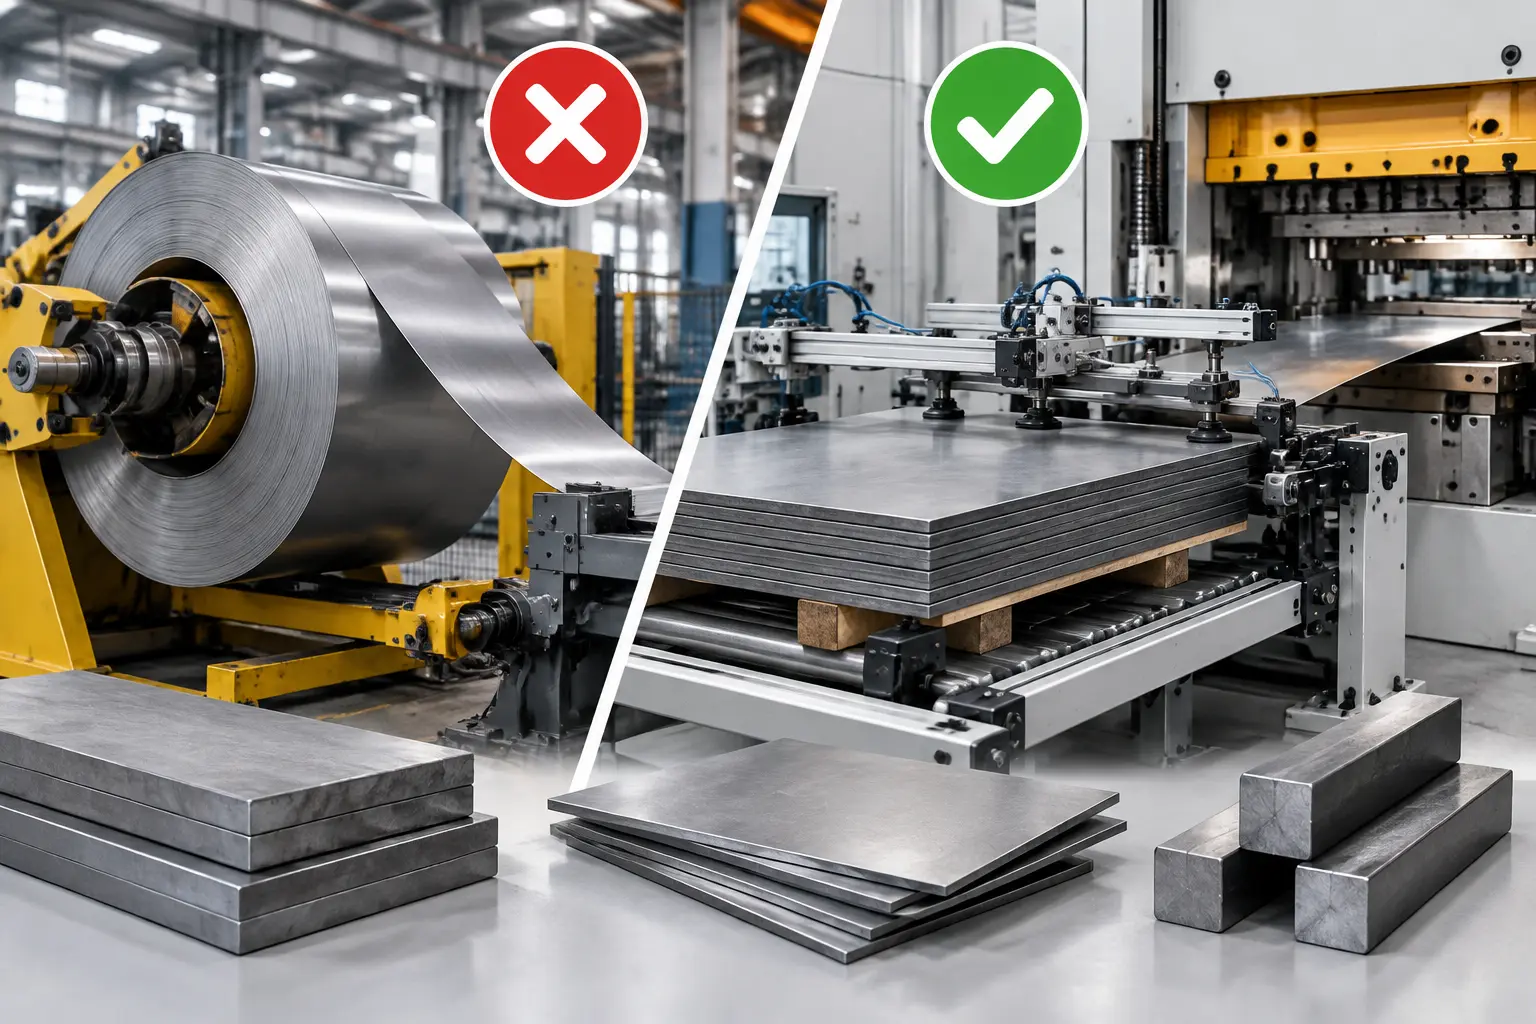
Автомобильные штамповщики часто работают партиями от 5 000 до 50 000 деталей. Смена рулонов происходит часто. Гидравлический расширительный размотчик с тележкой для рулонов может сократить время переналадки с 15 минут до менее 5, добавляя часы дополнительного производства в неделю.
Фактор робота: от подачи к полной автоматизации
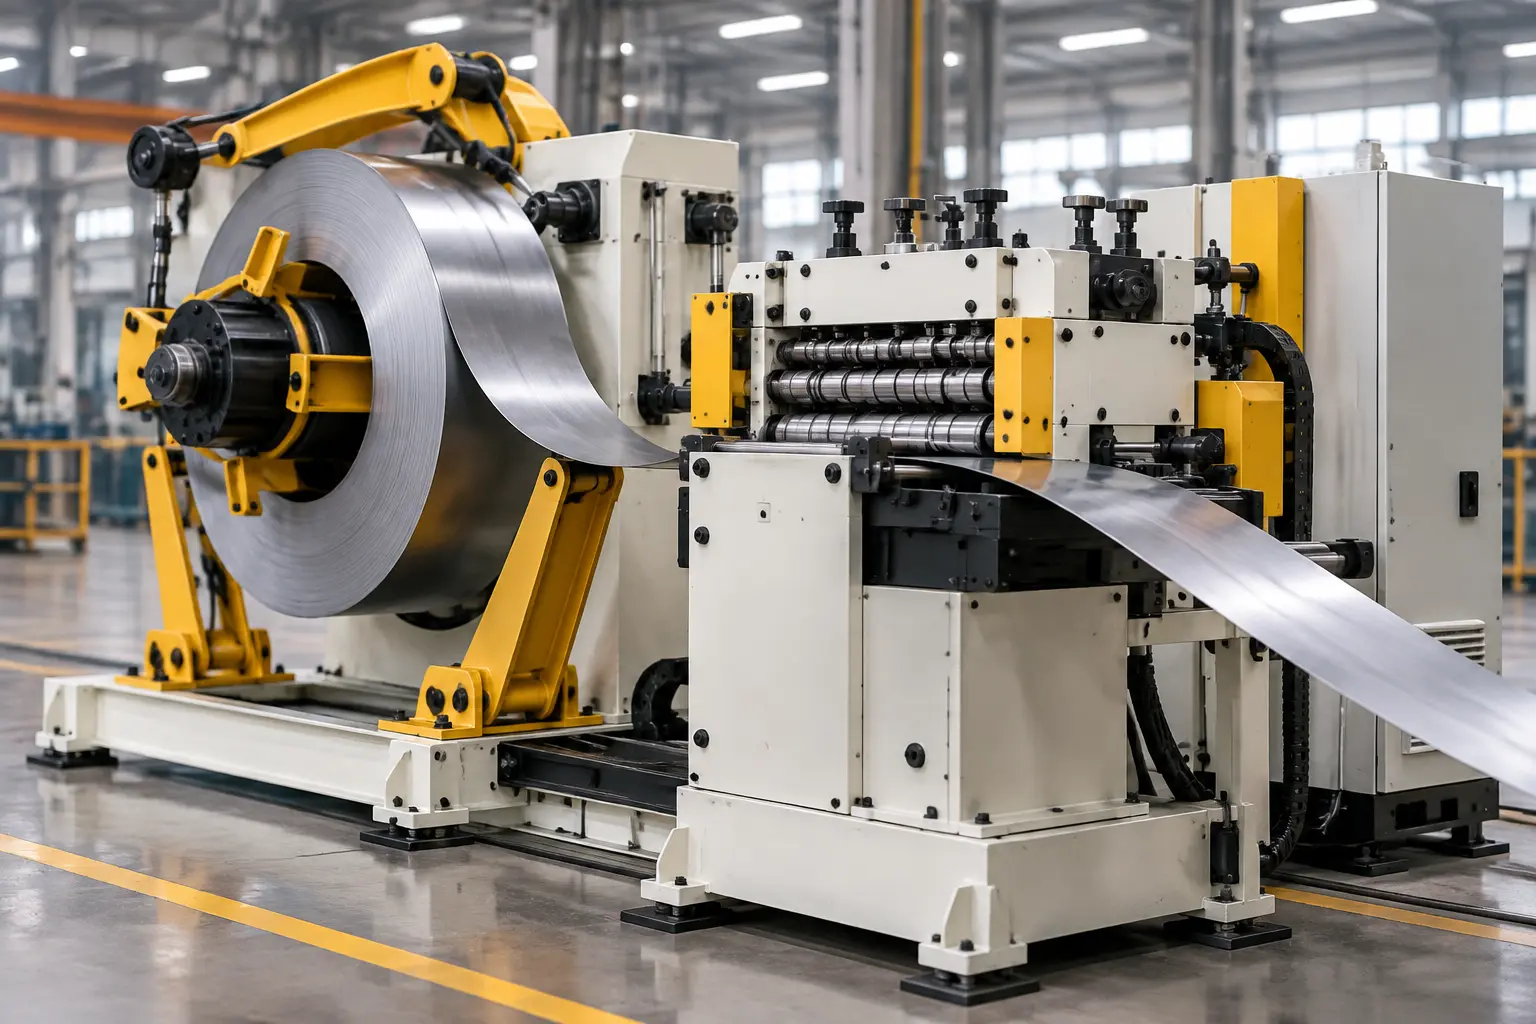
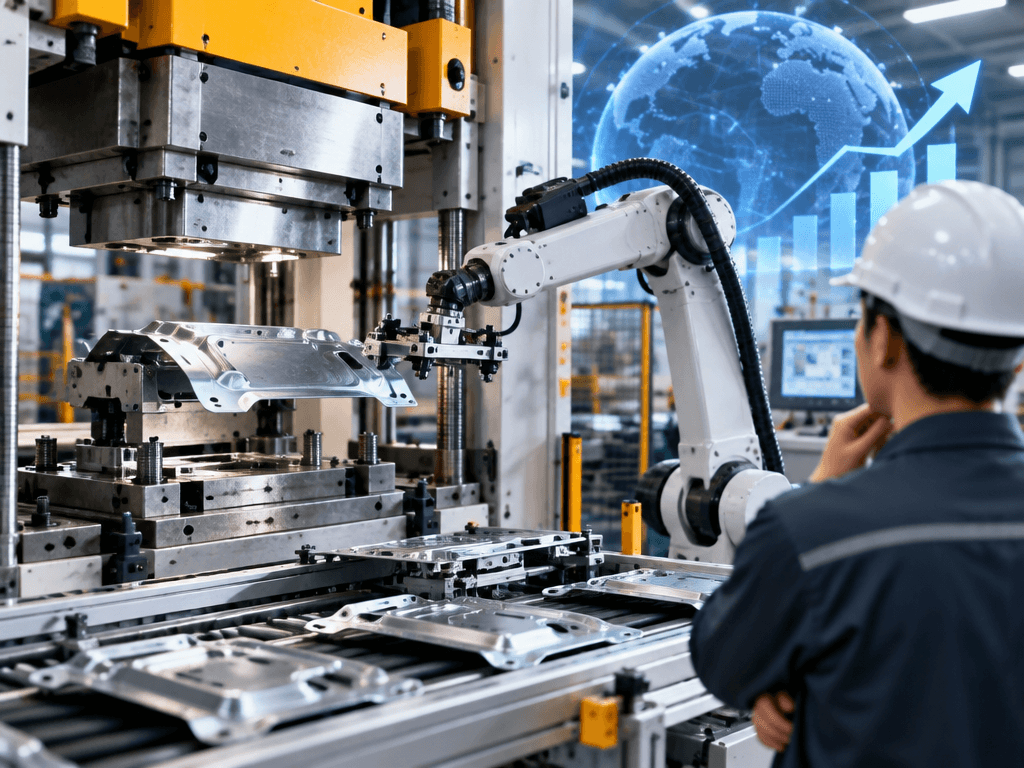
Для автомобильных деталей система подачи часто является лишь одним компонентом более крупной автоматизированной ячейки. Типичная высокообъёмная автомобильная штамповочная ячейка может включать:
- Гидравлический размотчик с тележкой для рулонов
- Прецизионная правильная машина с кассетой на 11 роликов
- NC-сервоподатчик, синхронизированный с энкодером пресса
- 6-осевой манипуляционный робот снятие готовых деталей и укладка на поддоны
- Конвейерная система, перемещающая готовые поддоны на контроль качества
Jingcui 6-осевой высокоскоростной штамповочный робот (грузоподъёмность 10 кг, вылет 1650 мм, повторяемость ±0,05 мм) интегрируется с нашими системами подачи, создавая полную производственную ячейку «от рулона до поддона» — один поставщик, одна архитектура управления, одна гарантия.
Обработка HSS: что меняется
Если вы подаёте высокопрочную сталь (предел текучести >400 МПа), линия подачи нуждается в нескольких улучшениях по сравнению со стандартной конфигурацией для мягкой стали. Фактически, именно здесь специальный автомобильный штамповочный податчик с закалёнными роликами окупает себя:
- Более высокая твёрдость роликов: Подшипниковая сталь GCr15 с HRC 60+ — минимум. Рекомендуется твёрдое хромирование.
- Больше выравнивающих роликов: Минимум 11 роликов для HSS, с опорными роликами для предотвращения прогиба
- Более высокое давление зажима: Подбор пневмоцилиндра должен учитывать более высокий коэффициент трения HSS
- Обработка поверхности роликов: Азотированные или с TiN-покрытием ролики для продления срока службы при работе с абразивными поверхностями HSS
Если вы переходите на детали из HSS, а ваш текущий податчик был подобран под мягкую сталь, проведите инженерную проверку перед запуском первого рулона. В конце концов, стоимость модернизации роликов ничтожна по сравнению с аварией штампа.
Опыт Jingcui в автомобильной промышленности
В Jingcui Automation мы поставляем системы подачи производителям автомобильных деталей более 22 лет с нашего завода в Шуньдэ, Фошань. Наше оборудование обрабатывает автомобильные штамповки, экспортируемые в Юго-Восточную Азию, на Ближний Восток и в Южную Америку. Прежде всего, каждый автомобильный штамповочный податчик , который мы отгружаем, подобран под фактическую деталь, а не под общий каталог.
Мы понимаем требования автомобильной цепочки поставок: контроль процесса IATF 16949, прослеживаемость материалов, производственная документация и неотступный фокус на стабильном качестве, определяющем автомобильное производство.
Нужен ли вам единичный NC-сервоподатчик для существующего пресса или полная линия под ключ с роботизированной обработкой, наша инженерная команда настроит её под ваши конкретные детали, материалы и производственные цели.
Часто задаваемые вопросы
Автомобильный штамповочный податчик — это блок с сервоприводом NC, подающий полосовой материал в пресс для производства автодеталей. Он обеспечивает жёсткую точность подачи (±0,15 мм или лучше) и прослеживаемость, которые требуют поставщики автопрома и с которыми пневматические податчики не справляются.
У автомобильных деталей более жёсткие допуски, используются более твёрдые материалы (HSS, двухфазная сталь), и требуется прослеживаемость IATF 16949. Сервоподатчики с замкнутым контуром обратной связи энкодера держат точность, которую пневматические податчики не могут обеспечить.
Да, при правильной спецификации: закалённые ролики HRC 60+, 11+ выравнивающих роликов с опорной поддержкой и более высокое давление зажима. Подтвердите толщину и марку материала перед заказом.
Обычно ±0,15 мм для прогрессивных штампов с жёсткими пилотами, против ±0,5 мм для хорошо обслуживаемого пневматического податчика. Спецификация точности должна указываться для вашего фактического материала и скорости. Узнайте больше в нашем руководство по покупке NC-сервоподатчика.
Автомобильная требует более жёстких допусков, более прочных материалов и документированной прослеживаемости. Это обычно означает индивидуально сконфигурированную линию. Смотрите, как её спланировать, в нашем руководство по линии автоматизации штамповки.
Поставляете штампованные детали в автомобильную промышленность?
Позвольте Jingcui Automation проверить конфигурацию вашей линии подачи. Пришлите нам чертежи деталей, характеристики материала и данные пресса — мы порекомендуем проверенную конфигурацию оборудования, отвечающую автомобильным стандартам качества.
📞 WhatsApp: +86 133 6064 4989
 English
 Русский
 ไทย
 Tiếng Việt
 Español de México
 العربية
Добавить комментарий