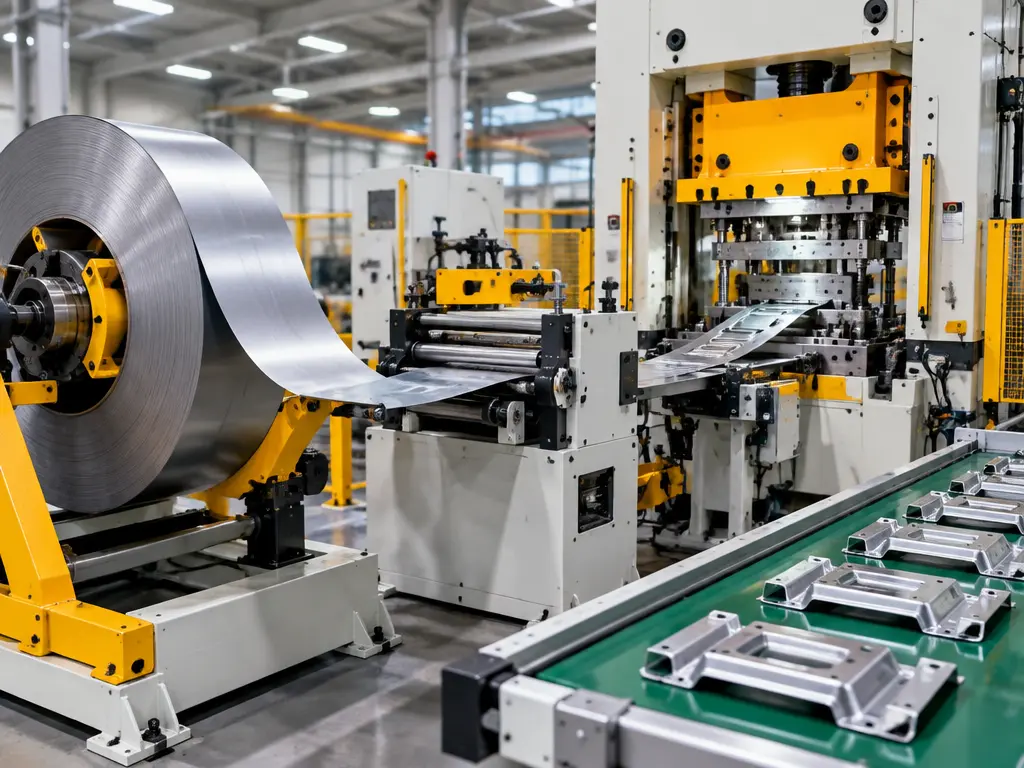
بناء خط خط أتمتة الختم هو الاستثمار الأكثر تأثيراً الذي يمكن لورشة الكبس القيام به. إذا ضبطت التهيئة بشكل صحيح، سترى مكاسب إنتاجية تتراوح بين 25-40%، وجودة قطع متسقة، وتكاليف عمالة تنخفض بأكثر من النصف. أما إذا أخطأت، فستقضي شهوراً في استكشاف أخطاء خط لا يصل أبداً إلى إنتاجه الموعود.
الخبر الجيد؟ الهندسة الأساسية لخط التغذية باللفائف خط أتمتة الختم تم صقلها على مدى عقود. لذلك، عند اتباع العملية الصحيحة، يكون مشروعاً قابلاً للتنبؤ والإدارة. للسياق العام حول تشكيل المعادن، راجع مقال الختم على ويكيبيديا.
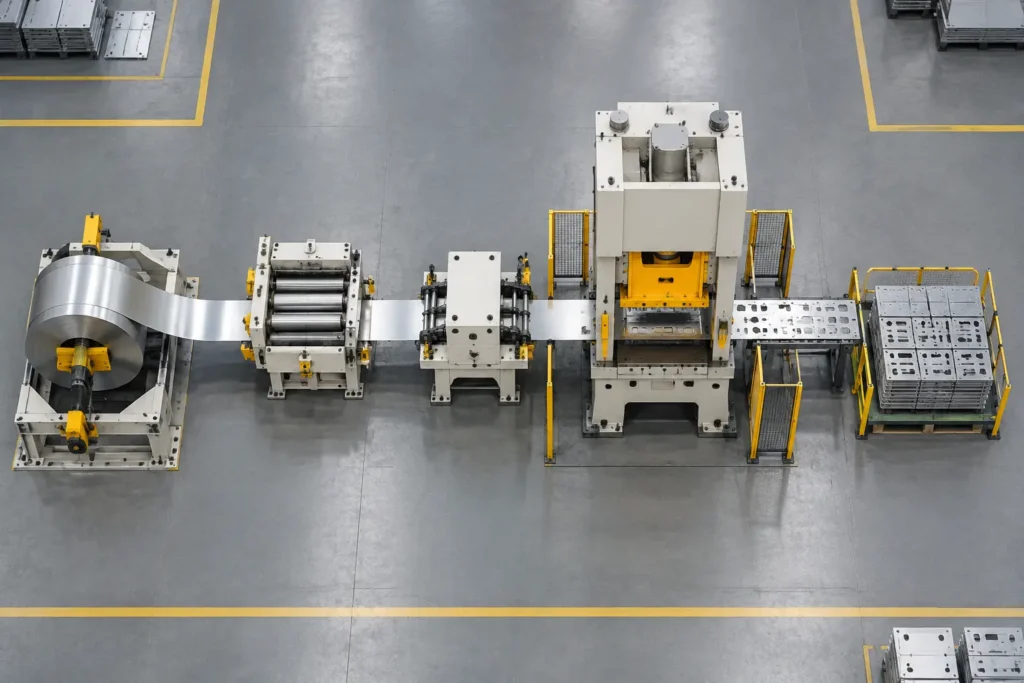
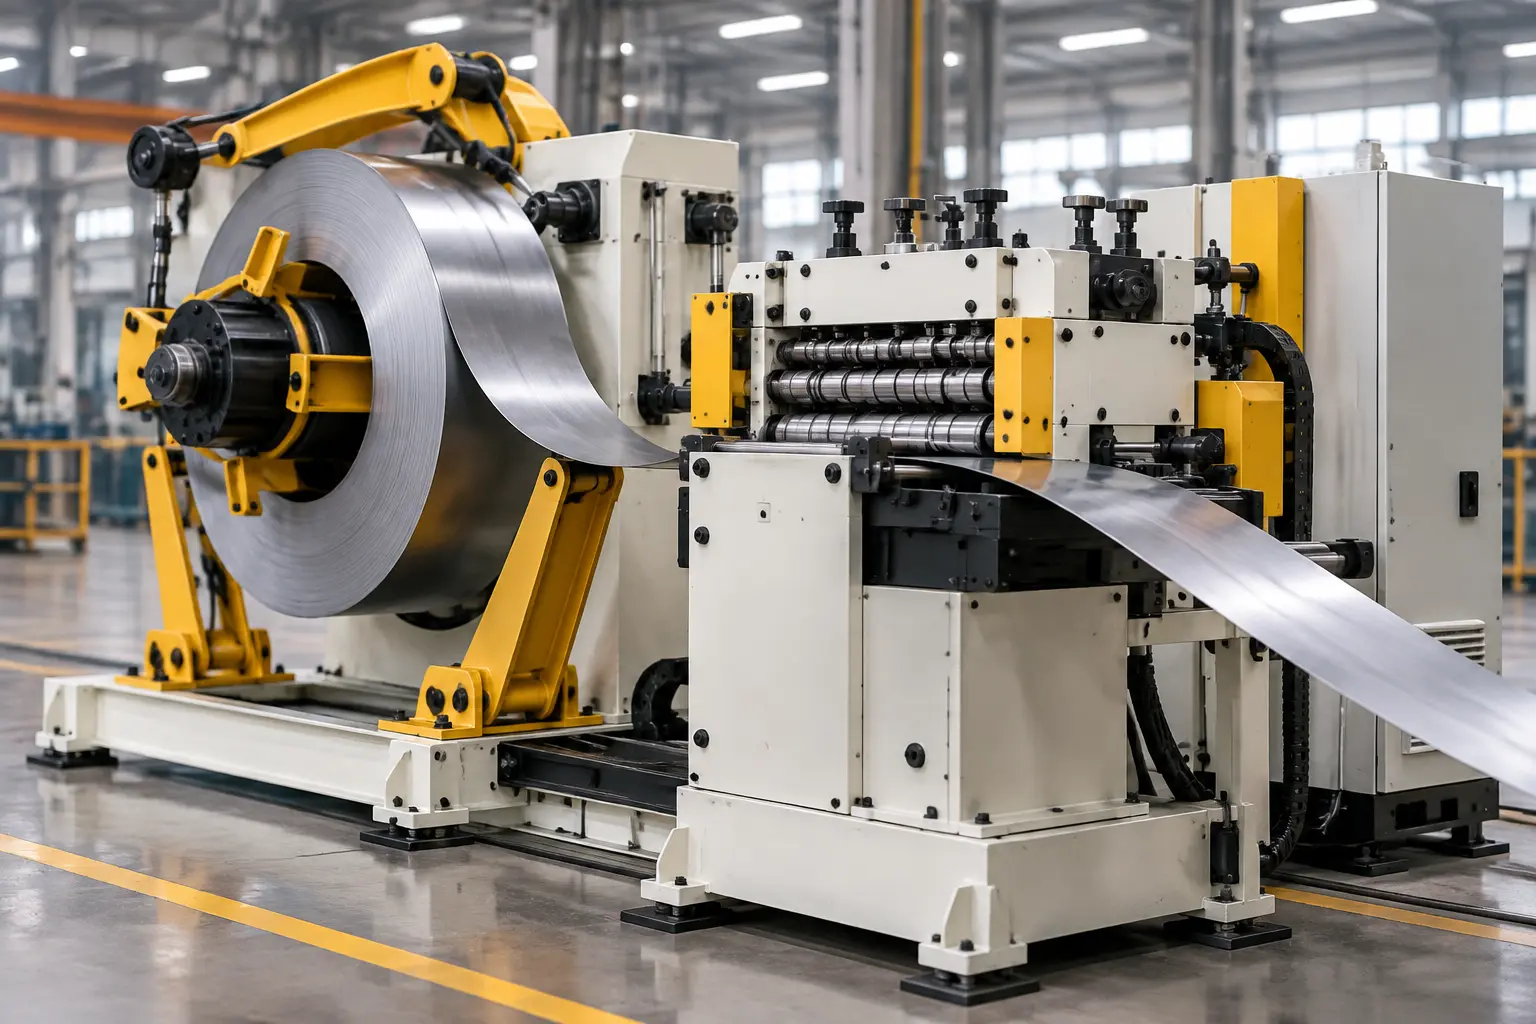
خط أتمتة الختم القياسي المزوّد باللفائف: 6 محطات
يتبع كل خط ختم آلي تدفق المواد نفسه:
اللفة ← فكّ اللفة ← التسوية ← التغذية المؤازرة ← كبس الختم ← مناولة القطعالمحطة 1: تحميل اللفة وفكّها
تبدأ العملية بآلة آلة فكّ اللفة (تسمى أيضاً آلة فك اللفافة أو رف المواد). تمسك هذه الآلة اللفة على شياق متمدّد — إما ميكانيكي أو هيدروليكي — وتدفع المادة الشريطية تحت شدّ متحكّم به.
القرارات الرئيسية: سعة وزن اللفة (500 كجم إلى 10 أطنان)، نوع الشياق (تمدد يدوي مقابل هيدروليكي)، طريقة التحميل (رافعة شوكية مقابل عربة لفة)، رأس فردي مقابل مزدوج. تصفح فئة آلات فكّ اللفة.
المحطة 2: التسوية (التقويم)
يمر الشريط عبر آلة آلة التسوية التي تزيل انحناء اللفة من خلال الثني العكسي. بدون التسوية المناسبة، ينحرف الشريط المنحني في القالب، مما يسبب خردة وتآكلاً في العُدد.
القرارات الرئيسية: عدد بكرات التسوية (الأكثر = تسطيح أفضل)، قطر البكرة، تهيئة بكرات الدعم، ضبط الفجوة يدوياً مقابل بمحرك. راجع دليل آلة تسوية اللفائف.
المحطة 3: التغذية المؤازرة
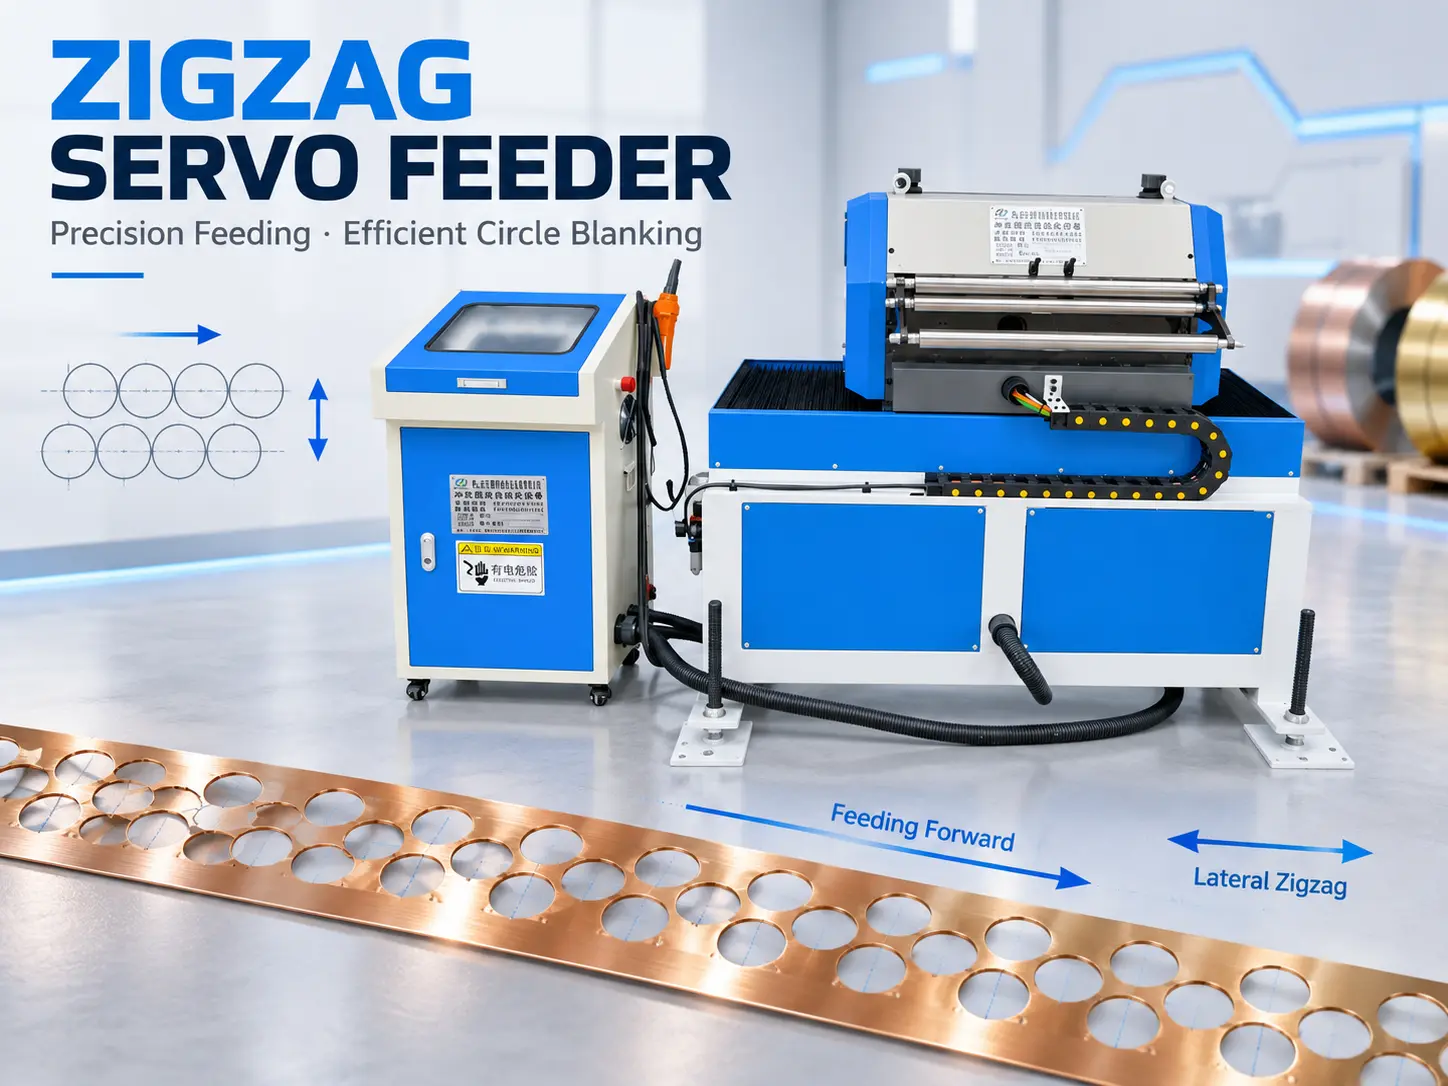
قلب الخط. يدفع جهاز التغذية المؤازر NC الشريط المسوّى إلى قالب الكبس على فترات مبرمجة بدقة. تحدد دقة جهاز التغذية وسرعته مباشرة إنتاج الخط.
القرارات الرئيسية: دقة التغذية (±0.15 مم لقوالب التقدم)، القدرة متعددة المراحل، توقيت تحرير الإبرة الدليلية، التكامل مع مشفّر الكبس. اعرض فئة أجهزة التغذية.
المحطة 4: كبس الختم
ماكينة الكبس نفسها — سواء ميكانيكية أو هيدروليكية أو بمحرك مؤازر — تنفذ عملية التشكيل الفعلية. يجب أن يتزامن نظام التغذية مع زاوية ذراع الكبس لدفع المادة فقط عندما يكون القالب مفتوحاً.
المحطة 5: مناولة القطع (روبوت أو إخراج)
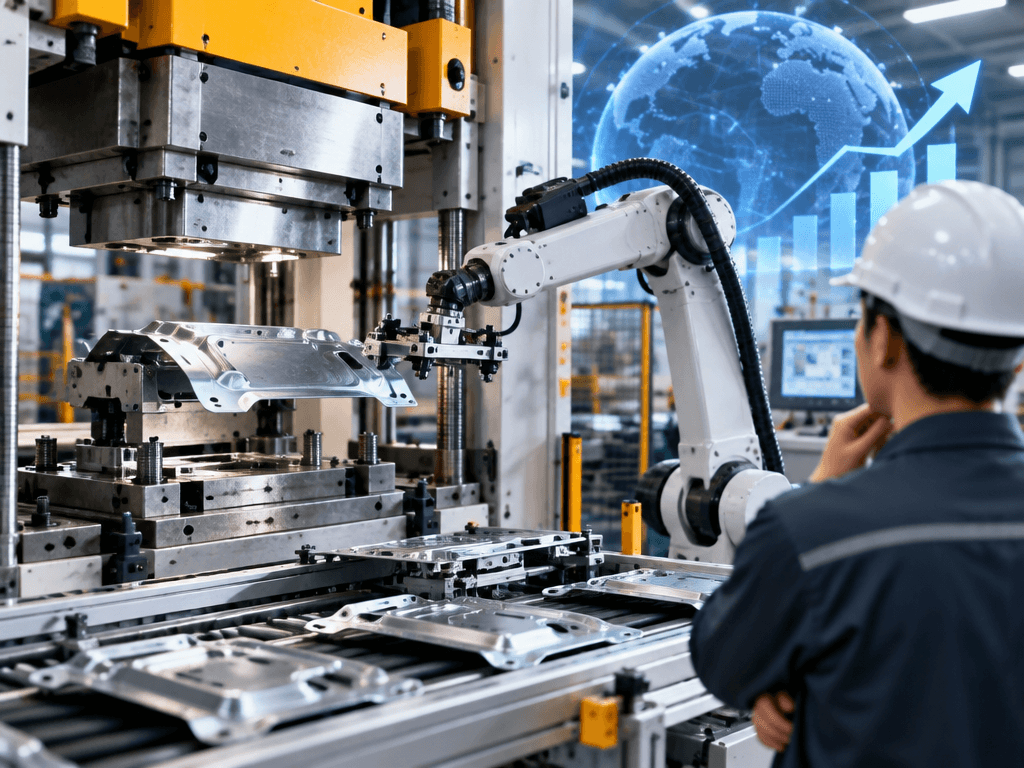
تحتاج القطع النهائية إلى الخروج من الكبس بكفاءة. تتراوح الخيارات من النفخ الهوائي البسيط والمزالق الجاذبية إلى روبوتات الختم التي تلتقط القطع وتكدّسها على منصات.
المحطة 6: مناولة الخردة
تُجمع نفايات القصّ والمادة الهيكلية عبر قواطع الخردة أو السيور الناقلة أو صناديق تحت الكبس. باختصار، تلعب كل محطة على الخط خط أتمتة الختم دوراً محدداً في إبقاء المادة تتحرك.
أربع تهيئات شائعة لخط أتمتة الختم
الخط المدمج (3 في 1)
الأنسب لـ: الورش ذات المساحة الأرضية المحدودة، وأحجام اللفائف المتوسطة، ومزيج القطع المتنوع.
تُدمج آلة فكّ اللفة وآلة التسوية وجهاز التغذية في وحدة واحدة. بعبارة أخرى، آلة واحدة تحل محل ثلاث، مما يوفر نحو 40% من المساحة الأرضية. التبديلات أسرع لأن كل شيء يُتحكم فيه من شاشة HMI واحدة.
سلسلة NLF1 (حتى عرض 800 مم، ولفة 7000 كجم) هي حصان العمل في هذه الفئة — في الواقع، غالباً ما تكون أول لبنة بناء في خط مدمج خط أتمتة الختم.
خط قياسي وحداتي
الأنسب لـ: للورش الأكبر ذات خطوط التشغيل الطويل المخصصة أو اللفائف الثقيلة أو تغييرات التنسيق المتكررة.
جهاز فكّ لفة وآلة تسوية وجهاز تغذية منفصلة — كل منها موضوعة بشكل مستقل. مساحة أرضية أكبر، لكن مرونة قصوى. على سبيل المثال، إذا احتاجت آلة التسوية إلى صيانة، لن توقف جهاز فكّ اللفة.
خط تصاعدي عالي السرعة
الأنسب لـ: ختم بكميات كبيرة بسرعة 40-80 ضربة/دقيقة، مادة رقيقة، تفاوتات محكمة.
آلة تسوية دقيقة مقترنة بجهاز تغذية مؤازر NC عالي السرعة، متزامنة مع الكبس عبر تغذية مرتدة من المشفّر. قد تتضمن تحكماً بالحلقة بين آلة التسوية وجهاز التغذية.
خلية إنتاج مدمجة بالروبوت
الأنسب لـ: للورش التي تشغّل 3-10 ماكينات كبس وتريد مشغّلاً واحداً يشرف على الخلية بأكملها.
يقوم روبوت مناولة بتحميل وتفريغ عدة ماكينات كبس بينما يعمل نظام التغذية بشكل مستقل. روبوت مناولة سداسي المحاور (حمولة 10 كجم، قابلية تكرار ±0.05 مم) مصمم خصيصاً لهذا السيناريو.
عملية التصميم: 6 خطوات لخط أتمتة ختم فعّال
الخطوة 1: حدّد نافذة المواد
ما المواد التي سيعمل عليها هذا الخط؟ اذكر كل تركيبة من الدرجة والسمك والعرض. اشمل الحدود القصوى — أخف سمك عند أوسع عرض، أو أثقل مادة عند أسرع سرعة.
الخطوة 2: حدّد معاملات اللفة
وزن اللفة، والقطر الداخلي (عادة 508 مم)، والقطر الخارجي (حتى 1200 مم+)، وطريقة التحميل. هذه تحدد سعة جهاز فكّ اللفة لديك وما إذا كنت بحاجة إلى عربة لفائف.
الخطوة 3: التطابق مع الكبس
حمولة الكبس، وحجم الطاولة، وارتفاع المسند، ومدى سرعة الضربات، ونوع إشارة زاوية الذراع. يجب أن يتواصل جهاز التغذية مع الكبس — وإلا تسبب الواجهات غير المتطابقة أخطاء عدم التغذية وتحطم القوالب.
الخطوة 4: حساب القالب
مسافة التغذية (الحد الأدنى والأقصى)، وعدد دبابيس التوجيه، وقطر دبوس التوجيه، وتخطيط الشريط، وارتفاع إغلاق القالب. يجب ضبط توقيت وظيفة تحرير دبوس التوجيه في جهاز التغذية بدقة مع دبابيس توجيه القالب.
الخطوة 5: خطط لتخطيط الأرضية
المساحة الأرضية المتاحة، واتجاه التغذية (من اليسار إلى اليمين أو من اليمين إلى اليسار)، وجانب التحميل، وممر المشغل، ومنطقة تجهيز المواد. ارسمها. حتى الرسم التقريبي يكشف مشاكل التخطيط قبل وصول المعدات.
الخطوة 6: صمم للمستقبل
هل ستشغّل مواد مختلفة أو شرائط أعرض خلال عامين؟ بناء هامش سعة إضافي الآن يكلف أقل بكثير من استبدال المعدات لاحقاً. جهاز تغذية بسعة عرض 600 مم يكلف أكثر بقليل من وحدة 400 مم — لكن استبدال وحدة 400 مم لاحقاً هو نفقة رأسمالية كاملة.
ثلاثة أخطاء شائعة يجب تجنبها
الخطأ 1: الشراء بالسعر، لا بالمواصفات. جهاز تغذية رخيص بدقة ±0.5 مم سيكلف أكثر في الخردة ووقت التوقف خلال ستة أشهر من وحدة محددة بشكل صحيح بدقة ±0.15 مم.
الخطأ 2: خلط العلامات التجارية دون اختبار تكامل. إذا كان جهاز فكّ اللفة من مورّد وجهاز التغذية من آخر، فبمن تتصل عندما لا يتزامن الخط؟ خطوط المورّد الواحد تزيل هذا الصداع.
الخطأ 3: تجاهل المرونة المستقبلية. لا تحدّد مواصفات الخط لمطابقة مهمتك الحالية تماماً. امنح نفسك هامشاً بنسبة 20-30% في العرض والسمك ووزن اللفة.
نهج Jingcui الجاهز للتسليم
في Jingcui Automation، لا نورد آلات منفردة فحسب — بل نسلّم خطوط أتمتة ختم كاملة ومختبرة. وقبل كل شيء، فإن خبرتنا الممتدة 22 عاماً في شوندي بفوشان تعني أننا رأينا آلاف تكوينات قاعات الكبس، ونعرف ما ينجح.
عمليتنا:
- مراجعة التطبيق — ترسل لنا بيانات المواد واللفة والكبس والقالب
- اقتراح التكوين — نوصي بتركيبة المعدات المناسبة مع توافق مُتحقق منه
- الاختبار في المصنع — يجري تجميع خطك واختباره في مصنعنا قبل الشحن
- التعبئة والتسليم للتصدير — يُعبأ بشكل سليم للنقل الدولي
- التركيب والتدريب في الموقع — يمكن لمهندسينا السفر إلى موقعك
استكشف حلولنا الجاهزة للتسليم أو شاهد جولة المصنع. من جهاز تغذية مؤازر NC واحد إلى خلية روبوت كاملة متعددة الكبس، مورّد واحد، ضمان واحد، مسؤولية واحدة.
الأسئلة الشائعة
ما هو خط أتمتة الختم؟
خط أتمتة الختم هو تسلسل مكوّن من المعدات ينقل المادة من اللفة إلى القطعة النهائية تلقائياً: جهاز فكّ اللفة يحل اللفة، وآلة التسوية تسطّحها، وجهاز التغذية المؤازر يدفعها إلى الكبس، وروبوت أو قاذف يزيل القطع النهائية.
كم عدد المحطات التي يحتاجها خط أتمتة الختم؟
يحتوي خط التغذية باللفائف القياسي على ست محطات: تحميل/فكّ اللفة، والتسوية، والتغذية المؤازرة، وختم الكبس، ومناولة القطع، ومناولة الخردة. تجمع الخطوط المدمجة 3 في 1 المحطات الثلاث الأولى في وحدة واحدة.
كم تبلغ تكلفة خط أتمتة الختم؟
يعتمد ذلك على عرض المادة وسمكها ومستوى الأتمتة وما إذا كنت تتضمن روبوتاً. يمكن أن يبدأ خط 3 في 1 من نحو 12,000-30,000 دولار، بينما قد يصل الخط الجاهز الكامل مع مناولة الروبوت إلى 40,000-100,000 دولار أو أكثر. راجع دليل تكلفة نظام تغذية اللفائف للاطلاع على النطاقات التفصيلية.
كم من الوقت يستغرق إعداد خط أتمتة الختم؟
تُركَّب الخطوط القياسية عادة في نوبة عمل إلى نوبتين؛ أما الخطوط الجاهزة الكاملة مع التجميع في المصنع والتركيب الخارجي فتستغرق وقتاً أطول ويُجدوَل تركيبها عادة أثناء عملية التسعير.
هل يمكنني أتمتة خط كبس قائم؟
نعم. يمكن تحديث معظم ماكينات الكبس القائمة بجهاز تغذية مؤازر NC وآلة تسوية ومناولة قطع. ابدأ بمرحلة التغذية — راجع دليل شراء جهاز التغذية المؤازر NC.
جاهز لتخطيط خط أتمتة الختم لديك؟
أرسل إلى Jingcui Automation مواصفات ماكينة الكبس وبيانات المواد وأهداف الإنتاج لديك. سيصمّم مهندسونا تهيئة تناسب مساحتك وميزانيتك وخطط نموّك.
📞 واتساب: +86 133 6064 4989 | 🌐 jingcuiautomation.com
 English
 Русский
 ไทย
 Tiếng Việt
 Español de México
 العربية
اترك تعليقاً